

Если CAD‑модель геометрически корректная, это еще не означает, что деталь будет удобно изготовить. Слишком тонкую стенку, неудобный радиус гиба или недоступную для инструмента зону иногда замечают уже на этапе технологической проработки — когда исправлять модель становится дороже.
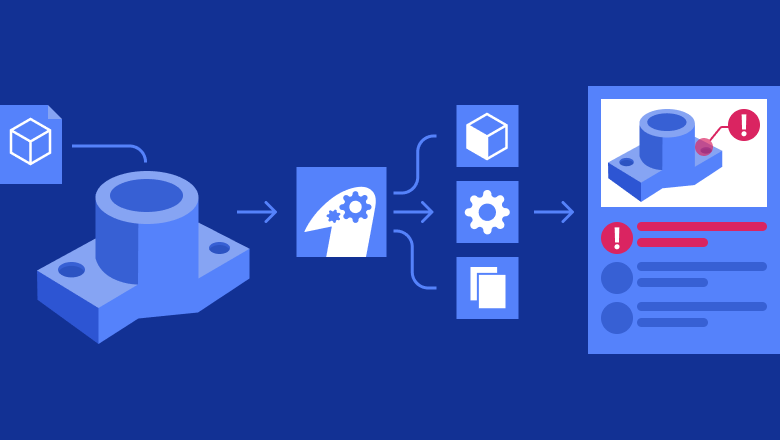
Команда TechCAD.AI хочет перенести такую проверку ближе к моменту проектирования. Пользователь загружает STEP‑модель, система определяет предполагаемый способ обработки, проверяет геометрию по DFM‑правилам и формирует отчет с объяснением найденных проблем.
Сейчас TechCAD.AI работает как MVP, и команда продолжает его дорабатывать. На отдельной проверочной выборке система нашла 62% нарушений из эталонной разметки, а медианное время автоматического анализа составило 6,2 минуты.
Дальше разберем, как устроен весь конвейер — от B‑Rep и XGBoost до технологических правил и RAG — и где система пока ошибается.
Что рассказали инженеры
Чтобы проверить, насколько проблема типична, команда провела 17 глубинных интервью: с восемью инженерами‑конструкторами, одним инженером‑технологом, шестью руководителями инженерных подразделений и двумя преподавателями инженерных дисциплин.
Чаще всего респонденты отмечали:
отсутствие автоматизированной DFM‑проверки — 15 из 17;
сильную зависимость результата от опыта конкретного инженера — 14 из 17;
позднее выявление ошибок, уже после передачи модели дальше по производственному процессу — 13 из 17;
преимущественно ручную проверку CAD‑моделей — 13 из 17;
высокую нагрузку на наставников и ведущих инженеров — 11 из 14 производственных специалистов.
От гипотезы к продукту
Команда исходила из идеи: чем раньше конструктор увидит проблему, тем меньше переделок потребуется на следующих этапах. Поэтому TechCAD.AI должен проверять модель сразу после проектирования, показывать найденные нарушения, объяснять, почему они важны и как их исправить. Для начинающих инженеров проверка может еще и помочь быстрее разобраться в принципах технологичного проектирования.
Среди базовых требований к MVP были поддержка фрезерной и токарной обработки, совместимость с используемыми CAD‑системами, понятный интерфейс и быстрый анализ.
Целевые показатели: не более пяти минут на одну модель и не менее 90% нарушений из тех, что находит эксперт.
Как устроен TechCAD.AI: геометрия + ML + технологические правила + RAG
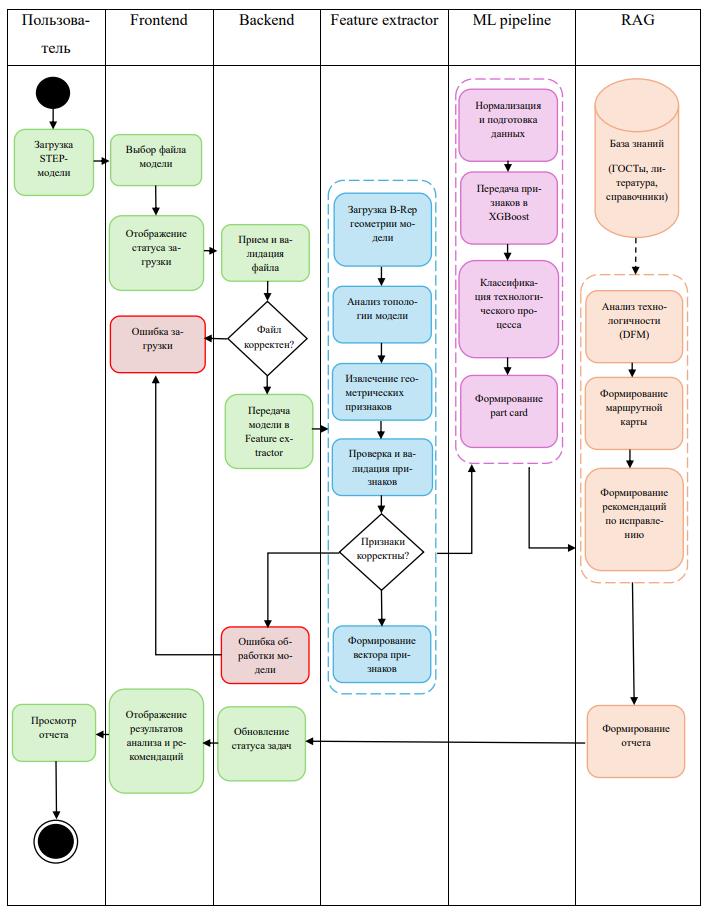
TechCAD.AI состоит из нескольких компонентов. Геометрические ограничения проверяют алгоритмы и DFM‑правила, классификационная модель определяет предполагаемый тип обработки, а языковая модель объясняет найденные проблемы с опорой на инженерную базу знаний.
Разбор STEP‑модели
После загрузки модуль на Python с использованием FreeCAD разбирает STEP/STP‑файл. Из него система получает B‑Rep‑представление детали — данные о гранях, ребрах, поверхностях и связях между ними. Поэтому она работает с геометрией модели, а не только с ее внешним видом.
Затем Feature Extractor обходит геометрию детали и собирает вектор из 29 геометрических и топологических признаков. Например, для фрезерной обработки учитываются доля площади плоских поверхностей (flat_area_ratio), количество плоских граней (flat_faces), группы параллельных плоскостей (plane_groups) и взаимно перпендикулярные группы. Для токарной обработки система учитывает цилиндрические и соосные поверхности детали.
После проверки данных вектор признаков передается в XGBoost, который определяет наиболее вероятный тип обработки: токарную, фрезерную или листовую.
ML‑классификация
Для обучения классификатора команда собрала датасет из 492 CAD‑моделей в формате STEP/STP: 64 токарных, 188 фрезерных и 240 листовых. В него вошли собственные разработки, промышленные образцы и модели из открытой библиотеки GrabCAD. Для каждой модели основной способ изготовления определяли вручную. Затем выборку разделили на обучающую и тестовую части в соотношении 80/20 с сохранением пропорций трех классов.
Готовые исследовательские датасеты, включая Fusion 360 Gallery, MFInstSeg и ABC‑Dataset, для этой задачи не подошли: они предназначены в основном для сегментации геометрии, реконструкции поверхностей и других задач работы с B‑Rep. Поэтому для этой задачи понадобилась отдельная специализированная выборка.
Дополнительно классификатор проверили на отдельной выборке из 4 819 CAD‑моделей, которые не использовались при обучении: 819 токарных, 2 000 фрезерных и 2 000 листовых. Проверка позволила оценить работу модели на значительно большей отдельной выборке.
Проверка по технологическим правилам
Сначала система определяет предполагаемый тип обработки, затем проверяет модель по DFM‑правилам для этого процесса: ограничениям по толщине, радиусам переходов, отношениям длины к диаметру, доступности элементов и другим геометрическим параметрам.
RAG
Результаты геометрического анализа и найденные нарушения передаются в модуль генерации рекомендаций. Он использует RAG‑подход: находит релевантные фрагменты в инженерной базе знаний и передает их языковой модели вместе с данными о детали. На этой основе система объясняет найденную проблему и предлагает направление исправления.
Отчет
В конце пользователь получает структурированный отчет с найденными нарушениями, рассчитанными параметрами, возможными последствиями и рекомендациями. Его можно использовать при доработке модели или согласовании с технологом.
Почему для классификатора выбрали классический ML
На этапе MVP классификация строится на структурированных геометрических признаках, поэтому команда решила не использовать более тяжелые 3 D‑CNN и графовые нейросети. В качестве базовой модели взяли Random Forest, а затем сравнили ее с XGBoost. Обе модели обучали и проверяли на одном датасете с одинаковым разбиением данных.
На тестовой выборке Random Forest и XGBoost показали одинаковые результаты: accuracy и macro‑F1 составили 1,0.
Команда остановилась на XGBoost: модель хорошо работает с табличными признаками, учитывает нелинейные зависимости и дает больше возможностей для настройки и контроля переобучения. Дополнительным плюсом стала интерпретируемость: анализ важности признаков позволяет увидеть, какие характеристики геометрии сильнее всего влияют на классификацию.
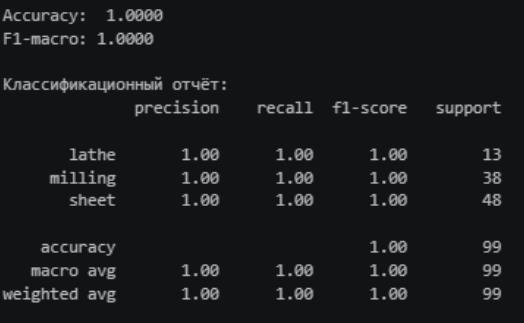
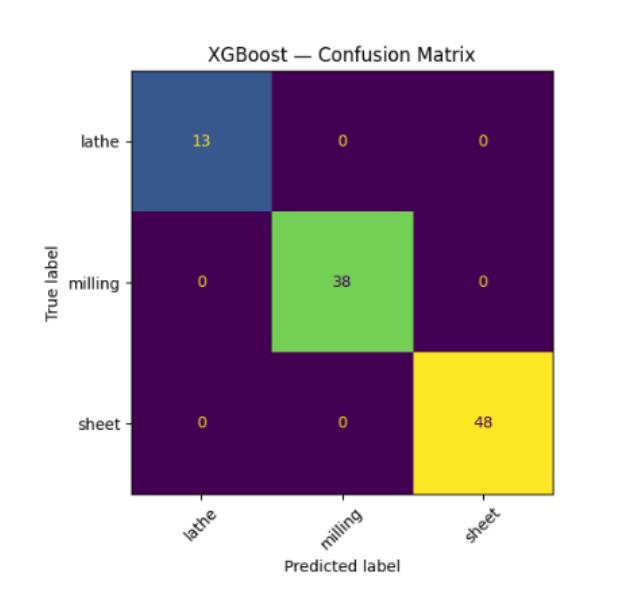
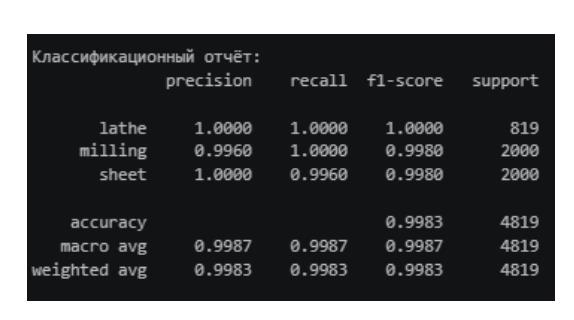
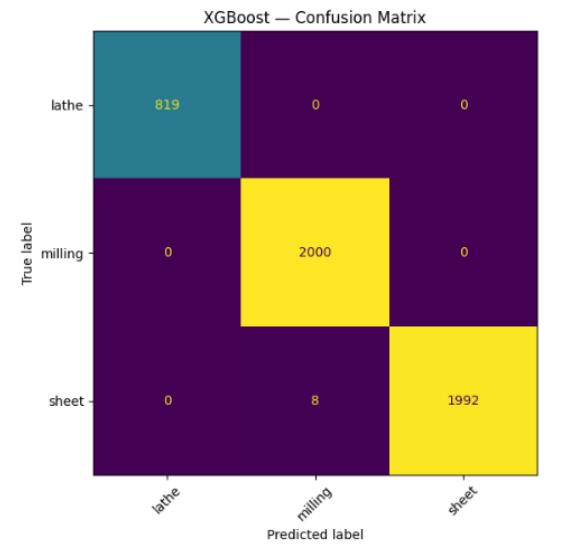
Итоговую модель обучали с 400 деревьями, максимальной глубиной 10 и скоростью обучения 0,1. В качестве целевой функции использовали multi:softprob, поэтому модель определяет не только итоговый класс, но и вероятность принадлежности детали к каждому типу обработки.
На тестовой выборке из 99 CAD‑моделей XGBoost правильно классифицировал все детали. Дополнительно модель проверили на отдельной выборке из 4 819 моделей, которые не участвовали в обучении. На ней точность составила 99,83%, macro‑F1 — 99,87%. Из 4 819 деталей модель ошиблась в восьми случаях: листовые модели отнесла к фрезерным.
Чтобы оценить, насколько выбранные признаки позволяют разделить три класса, команда также использовала метод главных компонент PCA. Перед анализом признаки стандартизировали, после чего многомерное пространство свели к двум компонентам для визуализации.
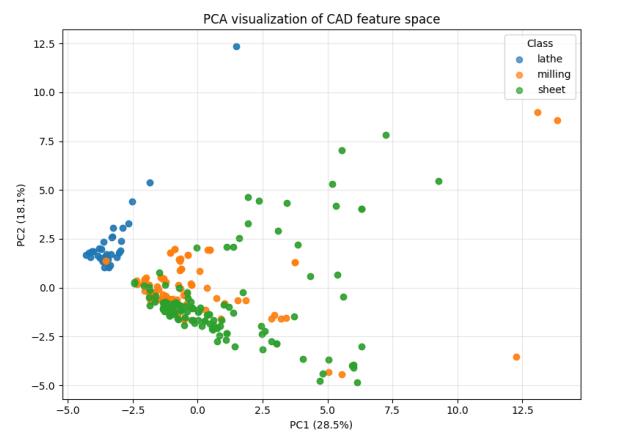
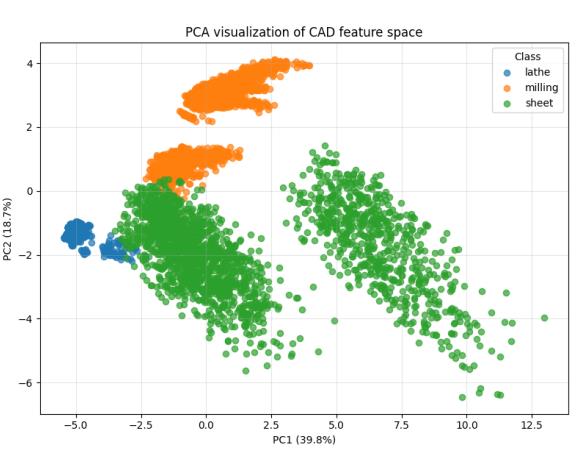
На визуализации видны три кластера, соответствующие токарной, фрезерной и листовой обработке. При этом фрезерные и листовые детали частично пересекаются: у некоторых из них есть похожие геометрические характеристики. PCA отражает линейную структуру данных, тогда как XGBoost учитывает и нелинейные зависимости. Поэтому частичное пересечение кластеров на графике не противоречит высоким результатам классификации.
Технологические правила — основа инженерной части
Классификатор отвечает только на вопрос: каким способом, вероятнее всего, будет изготавливаться деталь. Основная инженерная проверка начинается на следующем этапе — когда система анализирует конкретные признаки технологичности. Сейчас в каталоге TechCAD.AI 99 правил: 23 для токарной обработки, 53 для фрезерной и 23 для листовой.
Для каждого правила задают идентификатор, проверяемый геометрический параметр, условие срабатывания, пороговое значение, критичность, описание возможных последствий и рекомендация по исправлению.
После того как ML‑классификатор определяет предполагаемый тип обработки, система запускает соответствующий набор проверок.
Команда формализует правила на основе нормативной и инженерной литературы. Для каждой текстовой рекомендации определяет измеримую геометрическую метрику, условие срабатывания и допустимый порог. Затем проверяет правило на CAD‑моделях и при необходимости корректирует после сопоставления с экспертным анализом.
Для токарной обработки система, например, анализирует тонкостенные участки, отношение длины наружного участка к диаметру, резкие скачки диаметров и радиусы переходов. Для листовой обработки — толщину, радиусы гиба, расстояния от отверстий до линий гиба и другие ограничения.
Сначала DFM‑правило фиксирует нарушение, затем языковая модель объясняет его инженерный смысл и предлагает, что можно изменить в модели.
Один из примеров — правило для листовой обработки, которое контролирует расстояние от отверстия до зоны гиба. Система извлекает из STEP‑модели толщину листа t, радиус гиба R и расстояние D от ближайшей кромки отверстия до зоны гиба. В текущем каталоге TechCAD.AI правило срабатывает при условии D < 2.5 t + R.
Для детали толщиной 2 мм с радиусом гиба 2 мм минимальное рекомендуемое расстояние составляет 7 мм. Если отверстие расположено на расстоянии 5 мм, правило срабатывает: при гибке оно может попасть в область пластической деформации, получить овальность или смещение.
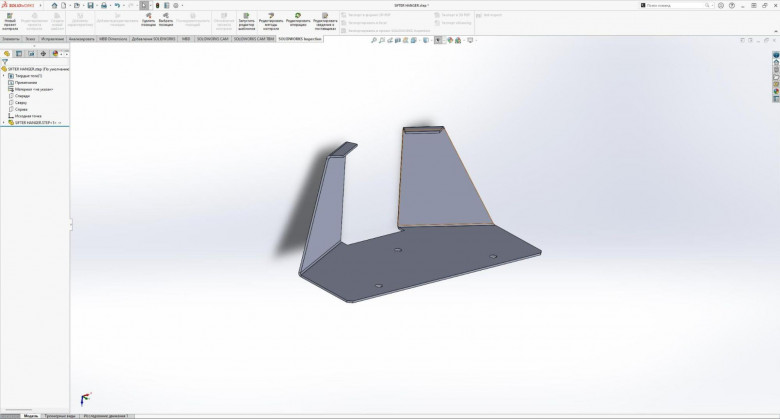
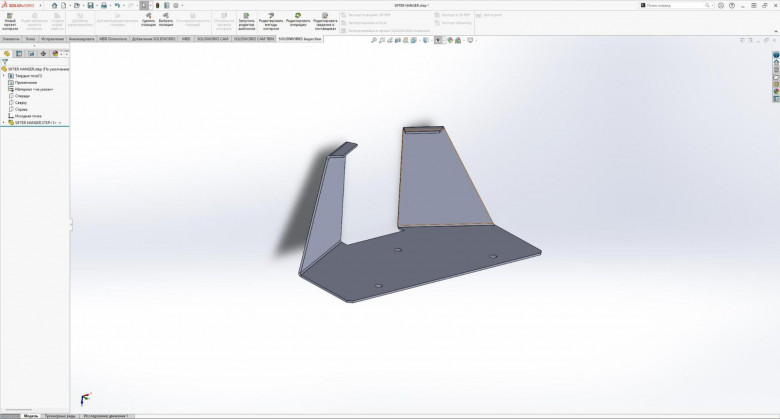
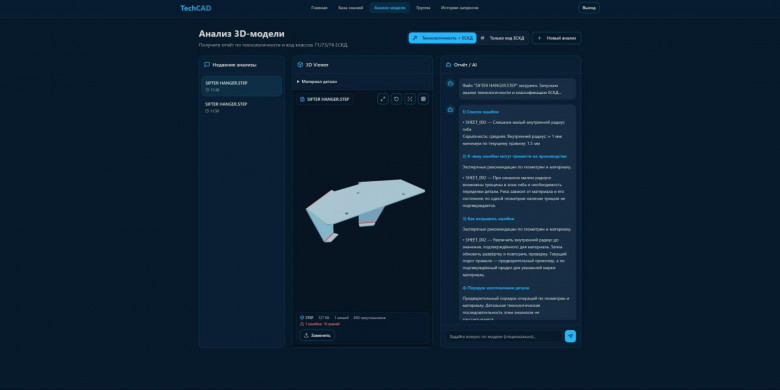
На показанной модели система определила внутренний радиус 1 мм, тогда как минимальное значение по текущему правилу составляет 1,5 мм. Поскольку фактический радиус меньше порогового, система формирует предупреждение.
Слишком малый радиус гиба усложняет изготовление листовой детали: возрастает деформация наружных волокон материала, а вместе с ней риск появления трещин на линии гиба, локальной деформации и потери точности формы.
При этом порог 1,5 мм в этом примере используется как текущее правило MVP, а не как универсальная норма для любых материалов и производств. В промышленной версии такие значения должны уточняться с учетом толщины листа, материала, типа гибки и доступной оснастки.
ИИ‑помощник объясняет ошибку на основе инженерной базы знаний
Обычной генерации текста языковой моделью для инженерной системы недостаточно: модель может сформулировать убедительный, но неверный совет. Поэтому в TechCAD.AI используется RAG‑подход. Перед генерацией ответа система находит релевантные фрагменты в инженерной базе знаний и передает их языковой модели вместе с результатами геометрического анализа.
Первую версию модуля генерации рекомендаций команда собрала в Dify. Запускали модели локально через Ollama, чтобы не передавать инженерные данные во внешние облачные LLM‑сервисы. Для генерации текста использовалась Qwen2.5 7 B Instruct, для построения векторных представлений — EmbeddingGemma 300 M. В экспериментах с визуальным анализом команда также использовала Qwen3-VL 8 B.
Сейчас инженерная база содержит несколько десятков отобранных источников: нормативные документы, учебную и справочную литературу по технологичности и проектированию, а также специализированные DFM‑руководства. Важнее качество источников, чем их количество: в базу попадают материалы, которые можно использовать для конкретных технологических проверок.
Один из базовых нормативных документов — ГОСТ 14.201–83 «Обеспечение технологичности конструкции изделий. Общие требования». Для конкретных численных ограничений команда также использует рекомендации производителей и сервисов изготовления, в том числе Xometry, Protolabs, Mate Precision, Bystronic и SendCutSend.
Документы разбиваются на фрагменты и индексируются. Когда система анализирует деталь, она ищет в базе релевантные материалы и передает найденный контекст языковой модели вместе с предполагаемым типом обработки, выявленными нарушениями и рассчитанными геометрическими параметрами. На этой основе модель формирует объяснение проблемы и рекомендацию по ее исправлению.
В первой версии риск недостоверных рекомендаций ограничивали RAG‑контекстом, промптом и низкой температурой модели, но полностью исключить генерацию информации вне найденных источников это не позволяло. Поэтому команда переходит к агентному RAG, где поиск источников, формирование рекомендации и ее проверка становятся отдельными этапами. Если инженерное утверждение не удается подтвердить найденными материалами, оно должно маркироваться как требующее дополнительной проверки.
Как выглядит результат
Для детали с нарушением SHEET_002 из примера выше система формирует структурированный отчет.
1. Найденная ошибка
SHEET_002 — слишком малый внутренний радиус гиба. Серьезность — средняя. Внутренний радиус — около 1 мм, минимальное значение по текущему правилу — 1,5 мм.
2. Возможные последствия
При слишком малом радиусе в зоне гиба могут появиться трещины, из‑за чего деталь придется переделывать. При этом система уточняет, что риск зависит от материала и его состояния и по одной геометрии подтвердить появление трещин нельзя.
3. Рекомендация
Увеличить внутренний радиус до значения, подтвержденного для конкретного материала, затем обновить развертку и повторить проверку. Текущий порог рассматривается как предварительный ориентир, а не универсальный предел для любой марки материала.
4. Предварительный порядок изготовления
Система также предлагает общий порядок операций: подготовить развертку и раскрой, выполнить обработку кромок, затем гибку и финальный контроль. Детальную технологическую последовательность этот анализ не рассчитывает.
Что показал MVP
Пилотный контур проверили на отдельной выборке из 50 моделей: 20 деталей для листовой обработки, 20 — для фрезерования и 10 — для токарной. Эти модели раньше не использовались ни для обучения, ни для настройки системы.
В выборку вошли модели, созданные инженерами‑конструкторами в процессе рабочей и учебной деятельности, а не только специально подготовленные примеры с искусственно внесенными дефектами. Для каждой модели заранее фиксировали предполагаемый тип обработки и нарушения технологичности. Разметку подготовил участник команды TechCAD.AI, после чего ее проверил эксперт — начальник конструкторского бюро.
Основной задачей теста было проверить весь пользовательский сценарий: от загрузки STEP‑модели до получения итогового отчета.
По результатам пилота система выявила 62% нарушений из эталонной разметки, проверенной экспертом.
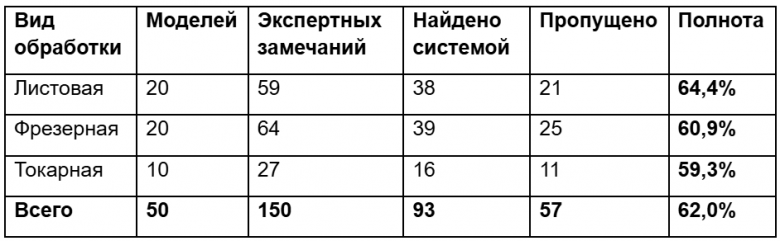
Полноту рассчитывали по эталонной разметке 50 STEP‑моделей. В эталонной разметке после проверки экспертом зафиксировали 150 нарушений технологичности. TechCAD.AI обнаружил 93 из них, еще 57 пропустил. Таким образом, полнота (recall) составила 62%. Отдельно по видам обработки полнота составила 64,4% для листовых деталей (38 из 59 нарушений), 60,9% для фрезерных (39 из 64) и 59,3% для токарных (16 из 27). Чаще всего пропускались острые внутренние углы, а также нарушения, требующие более сложного анализа технологического контекста.
MVP уже находит часть формализованных нарушений, но каталог правил и методы извлечения геометрических признаков еще нужно расширять. Отдельно команда замерила скорость автоматического анализа и сравнила ее с ориентировочным временем ручной проверки, которое получили во время интервью.
Исходное время ручной проверки — около 30 минут на одну CAD‑модель — команда получила по результатам проблемных интервью с инженерами и другими участниками процесса проектирования. Время автоматического анализа замеряли отдельно: провели 79 запусков TechCAD.AI, из которых 58 завершились успешно. В остальном 21 случае сбой происходил на этапе передачи параметров в RAG‑контур: часть ошибок была связана с некорректными геометрическими параметрами на входе, часть — с тайм‑аутами, когда языковая модель не переходила к следующему шагу.
Для успешных запусков медианное время анализа составило 372 секунды, или 6,2 минуты, среднее — около 379 секунд, или 6,3 минуты. Разброс — от 1,8 до 16,7 минуты. Медианное время автоматического анализа оказалось примерно на 79% меньше 30-минутного ориентира, полученного из интервью. В это время входит весь автоматический анализ: обработка STEP‑модели, извлечение геометрических признаков, ML‑классификация, проверка правил и генерация рекомендаций. Время, которое инженер затем тратит на чтение отчета, в замер не входило.
Таким образом, оба целевых показателя MVP пока не достигнуты: полнота составила 62% вместо целевых 90%, а медианное время автоматического анализа — 6,2 минуты вместо пяти.
Отдельно приложение апробировали 16 инженеров‑конструкторов — студентов НИУ «МИЭТ» и сотрудников АО НИИТМ. Они работали с TechCAD.AI и отвечали на вопросы о технологичности конструкций. Эта апробация не входила в расчет показателя 79%.
Одной метрики ML‑классификатора для оценки системы недостаточно. Даже если модель верно определила тип обработки, пользователь не получит полезный результат, если нужного правила нет в каталоге или рекомендация получилась непонятной.
Во‑первых, система пока лучше работает с локальными геометрическими ограничениями, чем с ошибками, требующими понимания полного технологического процесса. Например, в контрольной выборке система находила малый радиус гиба, близкое расположение отверстия к гибу и слишком тонкие стенки. Для фрезерных деталей характерными пропусками были сложное базирование, необходимость дополнительного установа и труднодоступность зоны для инструмента. Для токарных — требования к зажиму, отдельные фаски, резьбы и некоторые переходные радиусы. Часть таких нарушений невозможно надежно определить только по геометрии STEP‑файла, поэтому для них нужны дополнительные данные о технологическом процессе.
Во‑вторых, ограничением остается генерация объяснения. В первой версии на Dify RAG получает найденное нарушение и релевантные фрагменты инженерной базы, но если подходящего контекста недостаточно, обычная LLM потенциально может сформировать слишком общий или недостаточно обоснованный совет. Поэтому команда переходит к агентному RAG: поиск источников, формирование рекомендации и ее проверка становятся отдельными этапами, а вывод без подтверждения в источниках будет помечаться как требующий проверки инженером.
Рынок и отличие от существующих DFM‑инструментов
В конкурентном поле TechCAD.AI находится рядом с DFM‑модулями крупных CAD‑систем и специализированными решениями вроде DFMPro.
Такие продукты уже умеют автоматизировать часть проверки технологичности. TechCAD.AI делает акцент на трех направлениях: независимой работе со STEP‑моделями, объяснимых рекомендациях на русском языке и учебном сценарии для начинающих конструкторов.
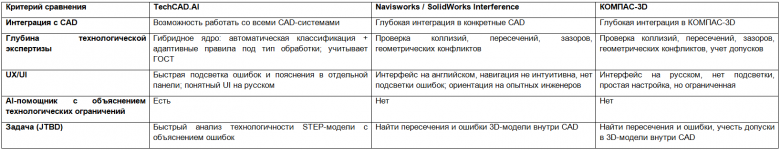
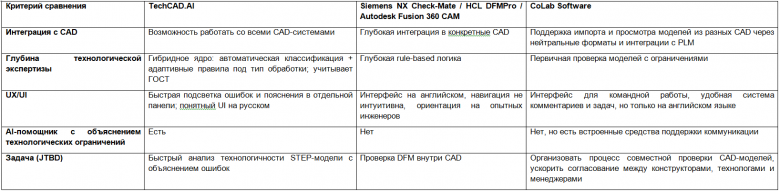
В проектной модели выделены три сегмента: инженерные компании, технические вузы и разработчики CAD/PLM. Для инженерных компаний основной продукт — SaaS‑ или on‑premise‑анализатор, для вузов — учебный режим с ИИ‑помощником, для разработчиков CAD/PLM — API для встраивания проверки в собственные продукты.
Потенциальную аудиторию TechCAD.AI оценивали методом bottom‑up на основе числа машиностроительных предприятий малого и среднего бизнеса в России. По данным Корпорации МСП, в стране насчитывается около 46 тыс. МСП в сфере машиностроения.
Для расчета потенциального количества пользователей предприятия разделили по размеру. Для каждой категории приняли расчетное число CAD/DFM‑рабочих мест: два — для микропредприятия, восемь — для малого и 25 — для среднего предприятия. В результате потенциальную аудиторию оценили в 117 921 лицензируемое рабочее место.
Если учитывать предприятия с наиболее вероятной регулярной потребностью в анализе технологичности, получается около 65 757 рабочих мест в 8 487 компаниях. Число рабочих мест — это допущение проектной модели, которое предстоит уточнять по результатам коммерческих пилотов и продаж.
Источники исходных данных:
Федеральная налоговая служба. Единый реестр субъектов малого и среднего предпринимательства.
От учебного проекта к интеллектуальной собственности
8 сентября 2 026 года Роспатент зарегистрировал программу для ЭВМ «TechCAD.AI». Номер государственной регистрации — № 2026687367.
Проект также получил грант 500 тыс. рублей по программе «УМНИК-2025» Фонда содействия инновациям.
Разработку проекта и техническое направление ведет Дмитрий Аглуллин, магистрант МФТИ по направлению «Прикладная математика и информатика», профиль Data Science.
Что дальше
Следующий этап TechCAD.AI — развитие MVP в полноценную инженерную систему. Сейчас команда работает по нескольким направлениям:
расширяет каталог технологических правил для токарной, фрезерной и листовой обработки и проводит их экспертную верификацию;
развивает агентный RAG, где отдельные агенты смогут искать информацию в нормативной базе, сопоставлять несколько источников и проверять итоговые рекомендации;
планирует добавить визуальный анализ скриншотов и проекций модели вместе с геометрическими признаками;
планирует расширенные пилоты на реальных деталях предприятий с оценкой экономического эффекта по времени согласования, количеству итераций и предотвращенным производственным ошибкам.
Часть этих направлений уже в работе. Каталог правил расширяется: команда пересматривает формализованные ограничения, уточняет пороги по инженерным источникам и постепенно проводит экспертную верификацию. Переход к агентному RAG начат на уровне архитектуры и прототипирования, но текущая рабочая версия продукта пока использует классический RAG‑контур. Визуальный анализ заложен в архитектуру следующей версии и еще не интегрирован в основной рабочий контур.
Полноценная промышленная валидация на репрезентативном массиве реальных производственных деталей остается следующим этапом. Поэтому сейчас у проекта есть первые апробации и подготовка к расширенным промышленным пилотам. О завершенном промышленном внедрении говорить пока рано.
TechCAD.AI задуман как инструмент для повторяемых проверок и разбора типовых ошибок. Инженер получает обратную связь еще на этапе проектирования, а опытные специалисты могут сосредоточиться на случаях, где действительно нужен их опыт.