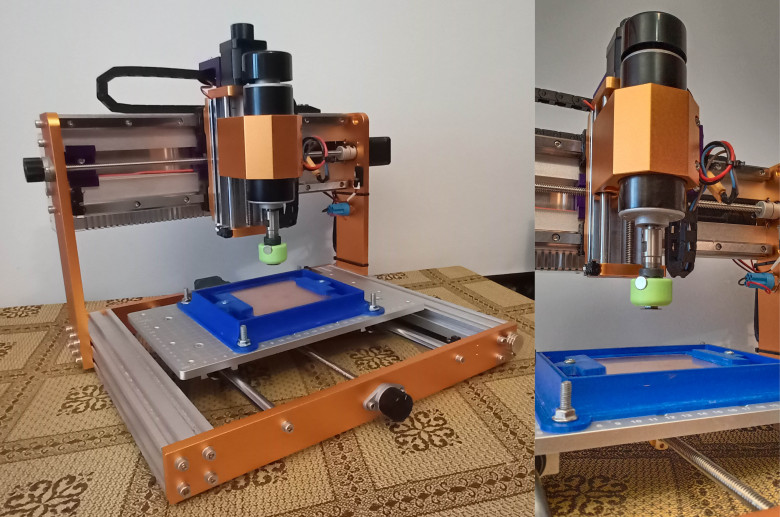
Сегодня мы продолжим разработки в области «скрайбирования» (изготовления их дорожек) печатных плат с помощью ЧПУ-процарапывания на моём станке 3018 — то есть применения разработанной мной технологии процарапывания с помощью алмазного наконечника.
Для кого эта тема является абсолютно новой — можете более подробно прочитать вот здесь (там, в том числе в конце статьи, есть полный список статей, в которых излагается, как это всё выросло и эволюционировало).
Вкратце скажу только для тех, кто ещё не в курсе, что технология позволяет процарапывать дорожки на домашнем станке 3018 с очень большой скоростью — порядка 2000 мм/мин (максимально допустимая скорость перемещения головки станка 3018, по крайней мере без каких-либо апгрейдов, по умолчанию; и это, по ощущениям, далеко не предел), с очень малой величиной шума (даже близко не сравнить с широко известной фрезеровкой дорожек — по сравнению с этим это фактически бесшумно, слышно только жужжание шаговых двигателей), без пыли (если обработка производится под слоем воды) и, хочется надеяться, без износа царапающего инструмента (так как используется алмаз, который, в теории, вообще не должен изнашиваться при процарапывании плат, в том числе с захватом подложки при процарапывании; однако время покажет).
В процессе предыдущих экспериментов я обнаружил, что, несмотря на достаточно впечатляющий результат (уверенное получение дорожек шириной порядка 0,2 мм на скоростях нарезания в 2000 мм/мин), ширина дорожек несколько плавает — на глаз в максимальном случае чуть ли не в два раза, примерно в пределах 0,2..0,4 мм (далеко не всегда, и субъективно я бы оценил это примерно так: 85–90% получаются шириной около 0,2 мм, как и задумывалось, тогда как оставшиеся и демонстрируют плавание ширины).
Причиной этого является преимущественно* произвольный изгиб участков или всей заготовки платы.
*Негоризонтальность заготовки тоже (надо строить карту высот), но, самое главное, плата сильно «гуляет» по высоте — об этом будет чуть ниже.
На днях мне пришла очень интересная идея, как можно было бы довольно оригинальным способом попробовать победить это, что мы и рассмотрим в этой статье!
Изначально, чтобы понять те условия, в которых я проводил свои эксперименты, ещё раз напомню, что для крепления заготовки будущей платы с целью обработки её на ЧПУ-станке я предварительно распечатал на FDM 3D-принтере специальную ванну, имеющую зажимы справа и слева для заготовки, а под заготовкой размещается целый массив поддерживающих столбиков:
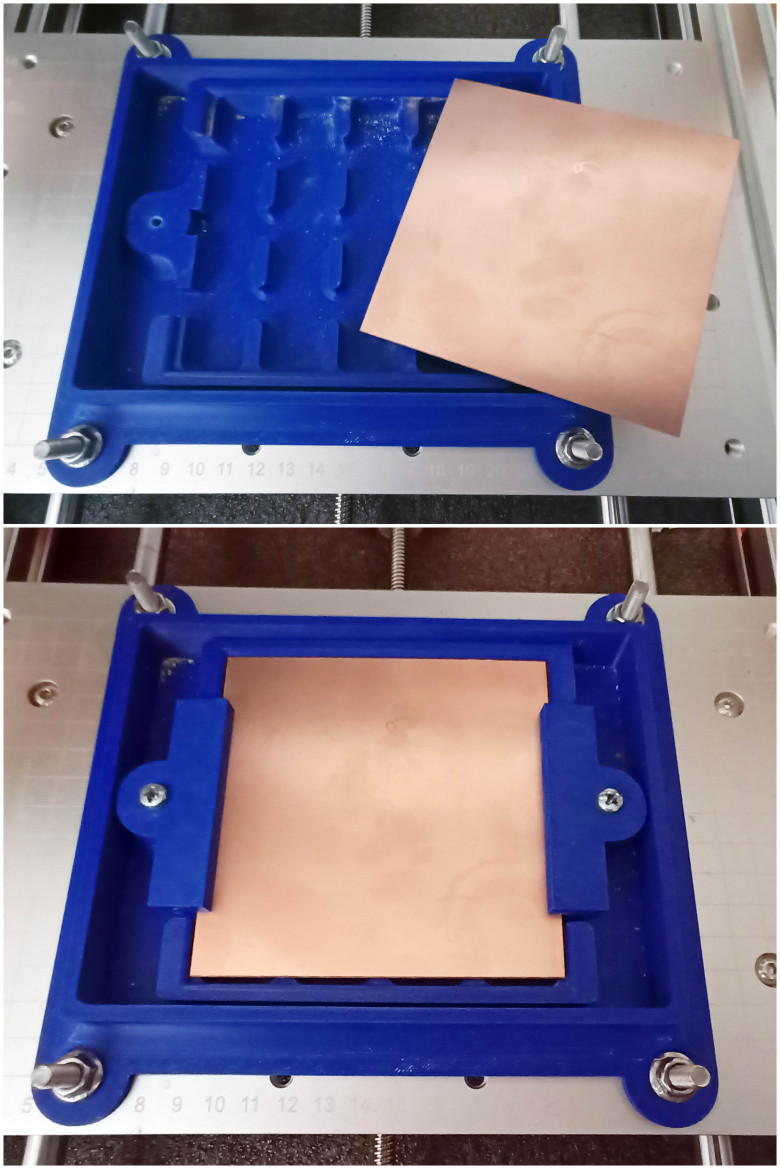
Практически сразу после крепления заготовки я обнаружил, что всё плохо: если надавить на заготовку пальцем, она ходит ходуном (прогибаясь дугой) вверх и вниз примерно на 0…0,7 мм (кошмар, да и только!).
Кстати говоря, именно подобное положение дел заставило меня на прошлых этапах отказаться от построения карты высот предварительно, до обработки — какой смысл её строить, если всё ходит ходуном?! В время обработки всё равно всё прогнётся…
Тем не менее (и это для меня самого было весьма удивительно) даже в таких условиях технология продемонстрировала высокую стабильность выдаваемого результата: логически можно было бы предположить, что вообще ничего не должно было бы получиться!
Однако, как выяснилось, теория от практики весьма далека: процент неуспешных (т. е. с несколько плавающей шириной) дорожек не превышал примерно 10...15%!
Тем не менее, по возможности хотелось бы избавиться даже от этого, так как понятно, что подобная рандомно плавающая ширина не даёт в полной мере использовать открывающиеся благодаря методу скрайбирования возможности, заставляя изготавливать дорожки, расположенные на относительно большом расстоянии друг от друга, относительно большой ширины: субъективно, при изначально спроектированной ширине дорожек где-то от 0,5 мм и более всё это плавание ширины становится в значительной степени не важным, так как сами электронные элементы тоже уже достаточно большие и некоторые неточности изготовления дорожек уже перестают иметь такое значение...
Максималист во мне никак не хотел оставить дела в том варианте, в каком они есть сейчас, и я принялся за работу! :-)
В дальнейшем, внизу, будет показано, как я обычно рассуждаю, когда разрабатываю всякие штуки — возможно, кому-то будет интересно и поможет в своих собственных изысканиях! ;-)
Самое, пожалуй, первое, о чём я подумал, — это было широко распространённое решение: да просто, как многие и делают, приклеить заготовку на двусторонний скотч!
Тем не менее я практически сразу отверг эту возможность, так как мне она оказалась весьма неудобной — в прошлом мне приходилось иметь дело с этим двусторонним скотчем, и я хорошо понимаю, насколько сильно придётся в дальнейшем помучиться, чтобы отодрать эту заготовку!
В качестве альтернативного варианта мне практически сразу пришла идея использовать вакуумный присос — в качестве более техничной замены двустороннего скотча: дело в том, что у меня есть довольно мощный вакуумный насос, и я подумал, что, возможно, было бы неплохой идеей, если бы насос постоянно откачивал воздух (или же, опционально, создал предварительное разрежение) под платой, чтобы её плотно притянуло и удерживало в таком состоянии всё время обработки!
Для этого я даже серьёзно рассматривал вариант создания (с помощью той же самой 3D-печати) мелкоячеистого столика, по краям которого должна была бы располагаться герметизирующая О-образная резинка, напечатанная из TPU-полимера на том же самом 3D-принтере:
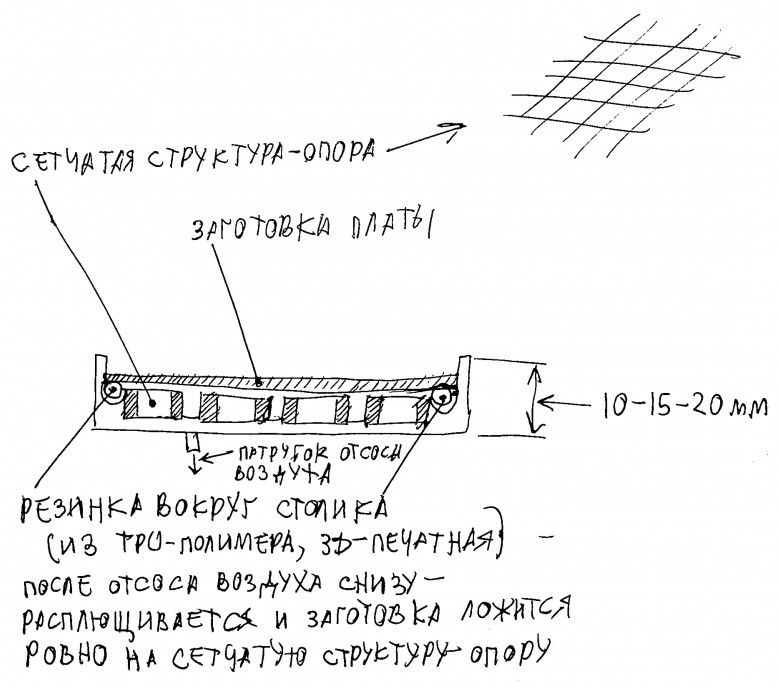
Я весьма серьёзно рассматривал этот вариант, даже думая внедрить датчик давления и микроконтроллер, который бы включал вакуумный насос только в нужные моменты (если разрежение начало падать), преимущественно держа его выключенным.
В качестве ещё одного варианта рассматривал возможность создания такой же камеры под заготовкой платы, только весьма малого объёма, чтобы воздух оттуда можно было откачивать с помощью самодельного микронасоса на базе того же самого микроэлектродвигателя/микроконтроллера/датчика давления или даже просто шприца большого диаметра, снабжённого самодельным клапаном:
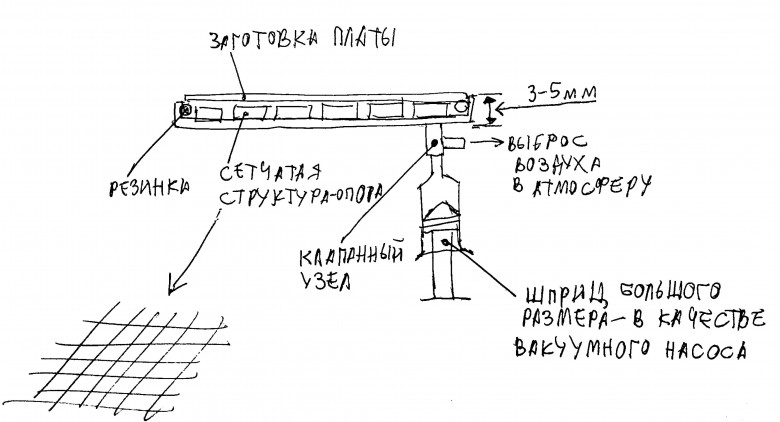
Но потом, тщательно взвесив всё, я понял, что это решение не совсем красивое — да, в момент процарапывания дорожек, в некоторой степени, это если и будет работать, то, что делать, если потребовалась сверловка? Сразу налицо потеря герметичности…
В принципе, я был готов пойти даже на этот вариант, где, скажем, на этапе процарапывания дорожек герметичность сохранялась бы, а в дальнейшем, во время сверления, она уже не имела бы значения — заготовка платы поддерживалась бы с боков стандартными зажимами, и её некоторые прогибы уже не играли бы никакой роли: при сверлении просто устанавливается несколько большая глубина, с запасом, чтобы отработать некоторое плавание высоты (скажем, не 1 мм, а 1,5 мм и т. д.).
Тем не менее всё равно мне чем-то этот вариант не нравился… Сложно однозначно сказать, чем именно… Скорее, наверное, здесь сыграл свою роль целый комплекс причин — сложность изготовления, шум при работе (вакуумного насоса), неоднозначность результата…
В общем, я стал думать ещё… :-)
Если так подумать, то проблема заключается в том, чтобы выровнять заготовку, сделав её максимально горизонтальной; соответственно, не имеет значения, откуда будет приходить эта выравнивающая сила — снизу (как в предыдущем случае) или же… может быть, сверху?! Скажем, если в процессе обработки придавливать пространство заготовки вокруг скребущего инструмента к тому основанию, на котором она лежит!
Размышляя над этим, мне пришла, на первый взгляд, отличная идея: использовать некие подпружиненные ролики (например, заводские шарикоподшипники закрытого типа) или даже просто металлические шары, которые можно было бы временно вынуть из опоры одного из роботов, оставшихся у меня от прошлого проекта:
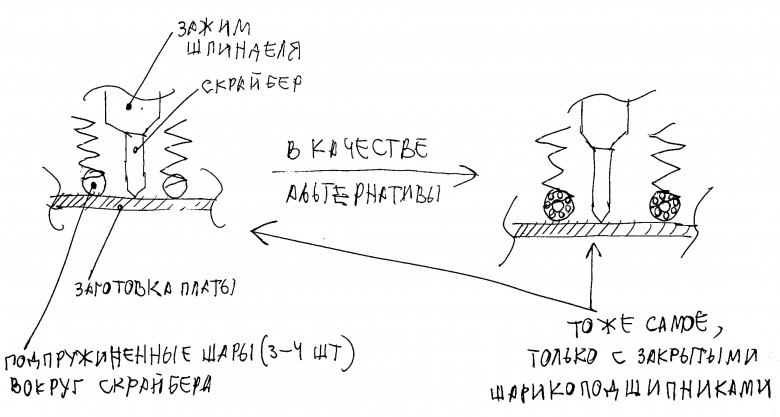
На первый взгляд, смотрится неплохо и вполне логично? Однако, если подумать, сразу становится понятна основная проблема, вернее даже две:
-
При процарапывании дорожек возникают заусенцы, появляющиеся по бокам от канавки; прокатывающиеся ролики по этим заусенцам будут рандомно «втаптывать их», в том числе и в только что образовавшуюся канавку; как потом бороться уже с этой проблемой — ума не приложу:
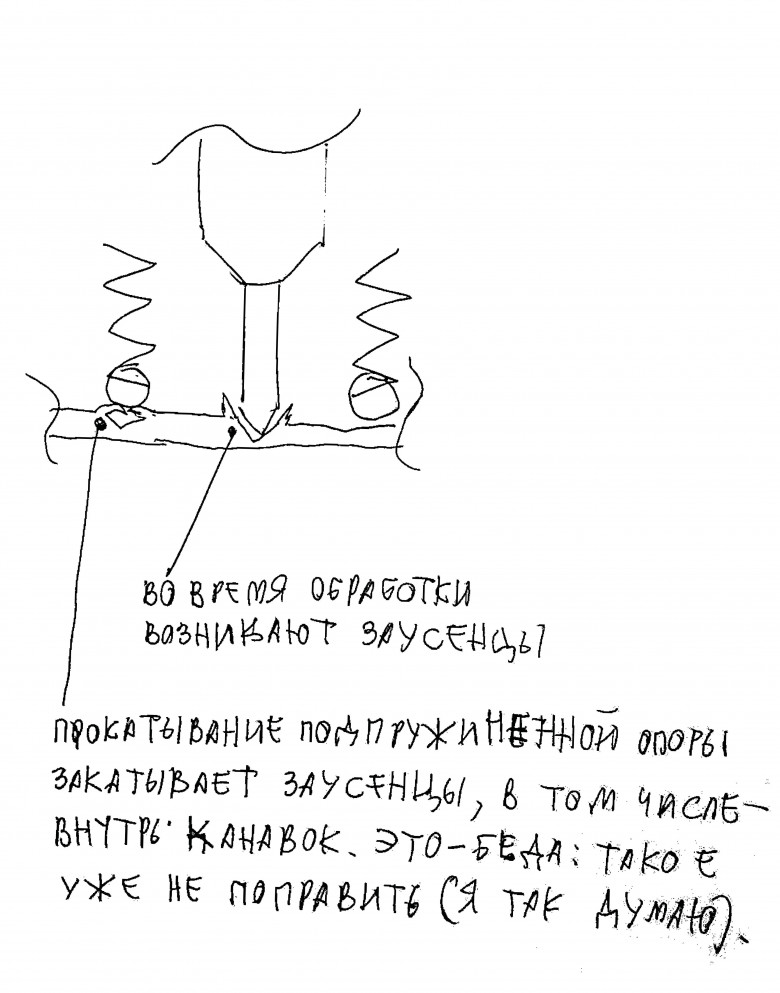
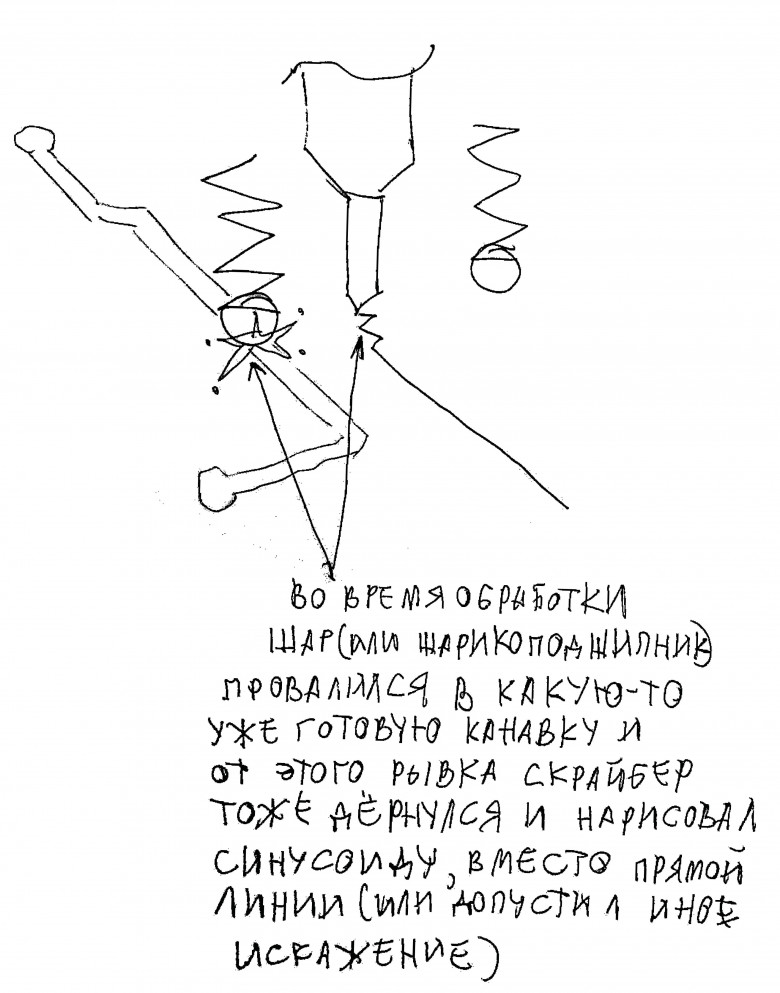
Ролики, даже если будут относительно большими, прокатываясь по канавкам, будут скачкообразно переходить то в них, то на гладкую поверхность, то снова в них… Итого, учитывая, что они всё же в некоторой степени (даже если подпружинены и не так жёстко связаны) связаны со скребущим инструментом, эти вибрации будут передаваться на него, вызывая постоянное повреждение проскребаемых канавок. Проще говоря: дорожка будет превращаться в синусоиду рандомно, в рандомных местах. Это плохо:
Я чувствовал, что упёрся просто в какой-то глухой логический тупик, без малейшего понимания, что делать дальше…
Но, опираясь на свой предыдущий опыт, я точно знал, что из любой ситуации во время разработки есть выход — иногда просто нужно посмотреть на ситуацию с неожиданной стороны…
Думая над всем этим, мне почему-то вспомнился ТРИЗ (теория решения изобретательских задач), с которой я ознакомился когда-то, а также вынесенное оттуда понимание, что, например, применительно к технике нужно стремиться к наиболее простым системам, так как они, помимо технологичности (в смысле, их проще производить, в том числе на заводе, меньше материалоёмкость и т. д. и т. п.), обладают большей надёжностью, где в идеале идеальным устройством является то, «которое не существует, но его функция выполняется» — как своеобразный апофеоз упрощения.
То есть, применительно к нашему конкретному случаю, необходимо было бы максимально объединить функции отдельных подсистем в рамках системы, чтобы, тем не менее, всё работало!
В качестве забавного примера можно привести ход рассуждений при попытке разработки книжной полки: а точно ли книги должны храниться именно на полке, подвешенной на стене? Нет ли других вариантов? А может быть, полку можно поставить на пол? Если полку поставить на пол — то нужна ли вообще сама полка? Может быть, книги лучше поставить просто на пол, уперев их в одну из стен, на манер того, как они стояли на полке? А должны ли они вообще быть упёрты в стену? Зачем копировать решения со стены (обстоятельства ведь изменились)? Может, их можно просто свалить кучей на полу? :-D Ну и т. д.
Исходя из этих посылок — по идее, надо было бы вообще отказаться от каких-либо выравнивающих устройств и ограничиться только самим алмазным наконечником: он своим нажимом сверху и выравнивает заготовку, он её и процарапывает!
То есть в нашем случае это как раз и был бы тот самый апофеоз минимизации!
Тем не менее мы уже знаем, что практика показала: да, это работает, и работает неплохо (85–90% удачных исходов тоже чего-то да стоят!), но мы ведь хотим приблизиться к почти 100% удачных исходов! Соответственно, вынужденно нам придётся несколько усложнять систему…
Продолжая рассуждать, я начал чуть ли не загибать пальцы на руке, пытаясь понять, какие проблемы у нас есть и какие функциональные части системы требуются, чтобы их решить: «Так, значит, нам нужно выравнивать плату, а ещё, после обработки, нам нужно зашкуривать заусенцы… ТАК, СТОП!!! ЭВРИКА!!!» — и на этом месте, кажется, у меня всё сошлось и появилось чёткое понимание, что нужно делать дальше!!! ;-)
Тут надо сделать маленькое отступление, чтобы вы поняли дальнейшее: дело в том, что, проведя множество экспериментов в области скрайбирования, мне приходилось после них зашкуривать плату — не особо сильно, но тем не менее.
В ходе этого я убедился, что применяемая шкурка достаточно быстро выходит из строя: в принципе, это не проблема, но она тоже стоит денег… И я периодически думал в прошлом, а нельзя ли это как-то улучшить? Но на тот момент мне ничего хорошего в голову не приходило …
И тут, когда возник момент эврики чуть выше, у меня в голове сошлось, как можно объединить три факта:
выравнивание заготовки;
борьба с заусенцами;
увеличение долговечности обрабатывающего заусенцы инструмента.
Не догадались? ;-) Просто-напросто изготовить такой упор вокруг скребущего инструмента — который и будет придавливать заготовку платы, зашкуривая заусенцы одновременно!!!
Как это провернуть? Да использовать подпружиненный алмазный микродиск!!! Примерно так:
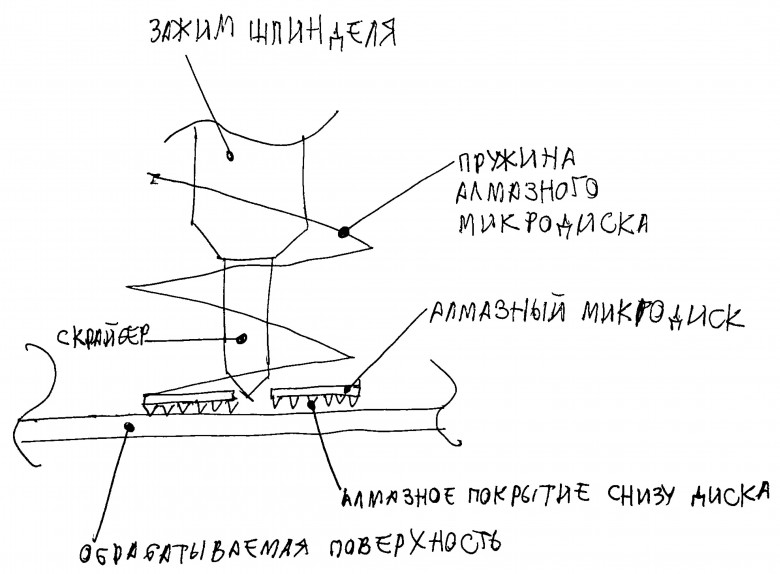
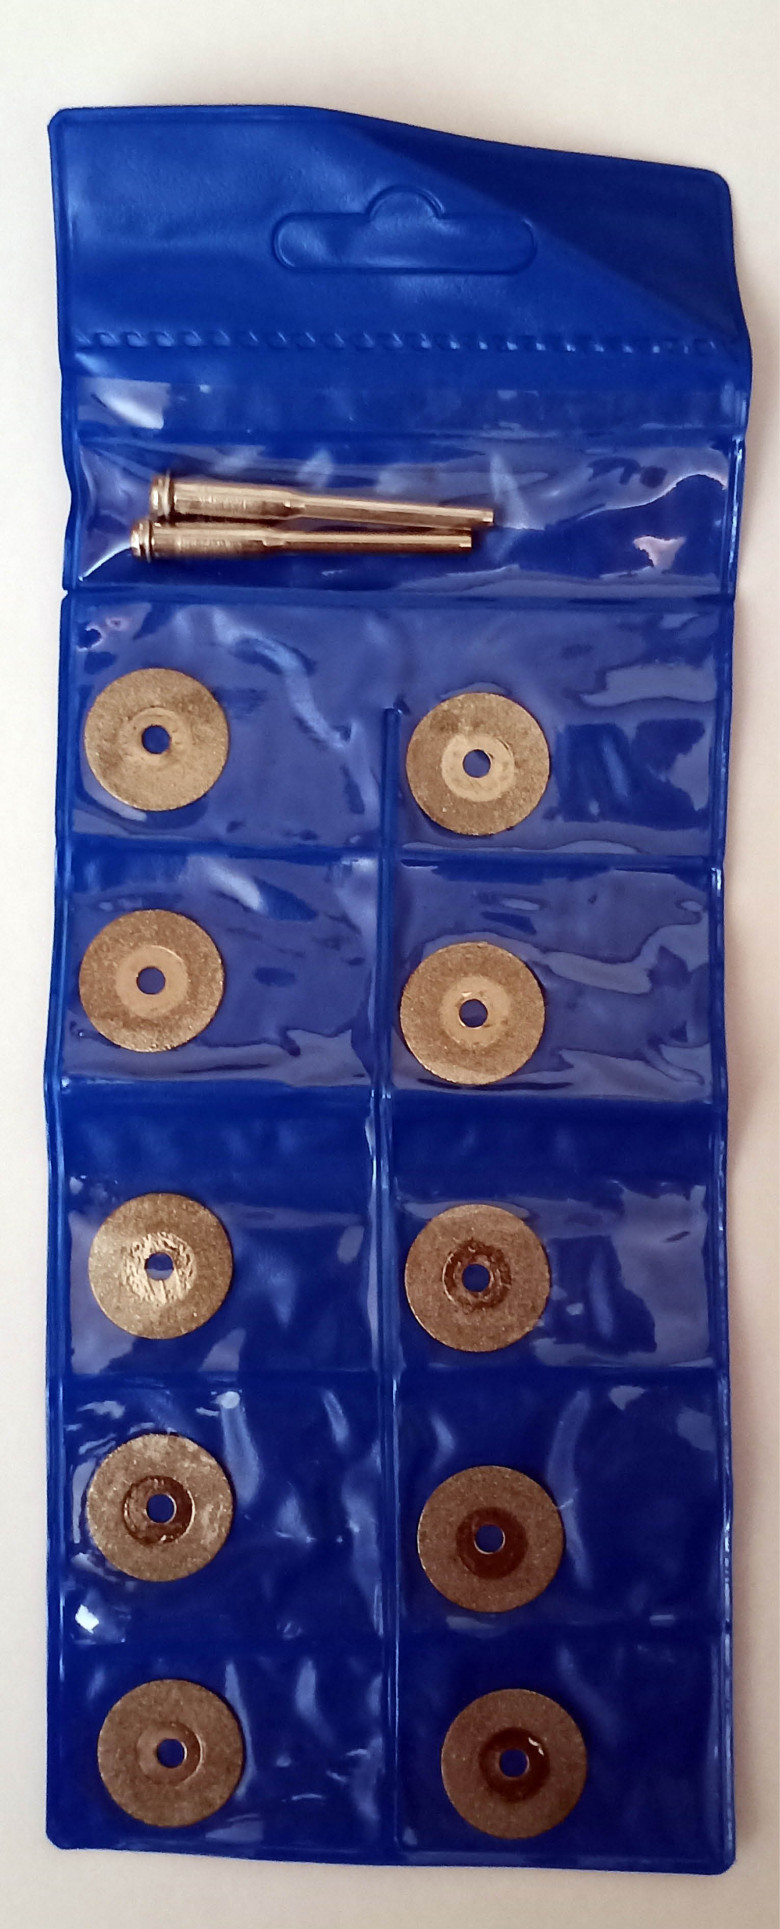
Ну, знаете, наверное, такие — они бывают очень разных диаметров, и я купил себе одни из самых маленьких — диаметром 16 мм:
Изначально я думал, что достаточно будет просто упереть этот диск — пускай скребёт поверхность, в то время как скрайбер (в смысле, остриё, которое делает канавку) производит свою работу…
Но очень быстро я осознал, что такая штука может оставлять довольно существенные риски. Соответственно, надо бы как-то увеличить её скорость движения, а попросту говоря — вращать: это позволило бы в широких пределах регулировать обработку поверхности и в то же время устранить возможность появления явных рисок от «зашкуривания» этим диском.
Сразу же пришла в голову идея о приспособлении какого-то маленького микродвигателя, но я сразу её отмёл: зачем нужен микродвигатель, если рядом есть вал шпинделя, который можно вращать*?
*Если кто не в курсе всей этой истории (но о ней можно почитать по ссылкам в самом начале статьи), то ещё раз напомню, что при скрайбировании, по крайней мере в рамках моего метода, шпиндель полностью выключен и не вращается — он всего лишь служит в качестве держателя скребущего инструмента.
Соответственно, дальше сборка полетела очень быстро: необходимо было каким-то образом к этому диску прикрепить устройство, благодаря которому можно передавать вращение.
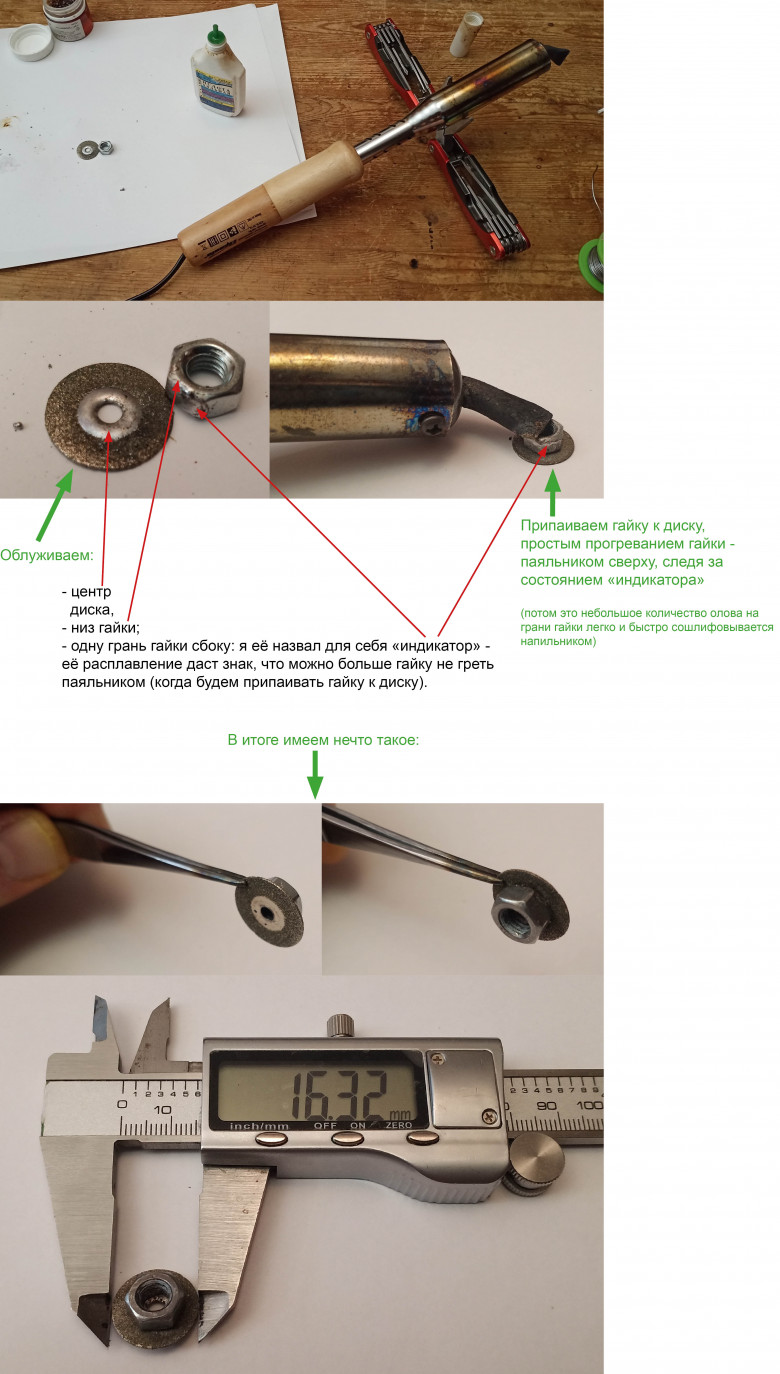
Одним из самых простых вариантов мне показалось приделать к этому диску любую гайку (в итоге подошла гайка на М6) — изначально хотел для этой цели даже купить точечную сварку (чтобы приварить гайку к диску), но потом подумал, что это будет, пожалуй, перебор: куда мне её потом-то девать? :-D
Поэтому выбрал гораздо более простой вариант: с помощью паяльной кислоты облудил нижнюю часть гайки, а также центр алмазного диска (кроме центра, там ничего не лудится, так как алмазный слой не даёт прилипнуть олову), после чего поставил гайку сверху на диск облуженной стороной книзу и прижал сверху большим мощным паяльником — тепло от паяльника нагрело гайку и расплавило облуженный слой на диске и на самой гайке снизу!
Осталось только оставить гайку остывать — и я получил лаконичное и прочное сцепление (картинку можно кликнуть и увеличить):
Так как по всей логике работы будущей конструкции необходимо этот диск прижимать раньше и только потом, когда поверхность заготовки выровнена, её может коснуться остриё, нам необходимо подпружинить диск: для этого я использовал сборку из 4 кольцевых неодимовых магнитов (10 × 5 × 2 мм), надетых прямо на стержень скрайбера: один магнит сажается прямо на гайку, а три остальных остаются наверху, приклеенными к зажиму шпинделя.
В итоге возникает мощная отталкивающая сила, то есть, проще говоря, магнитная пружина, которая всегда сохраняет свою силу, не «устаёт» со временем:
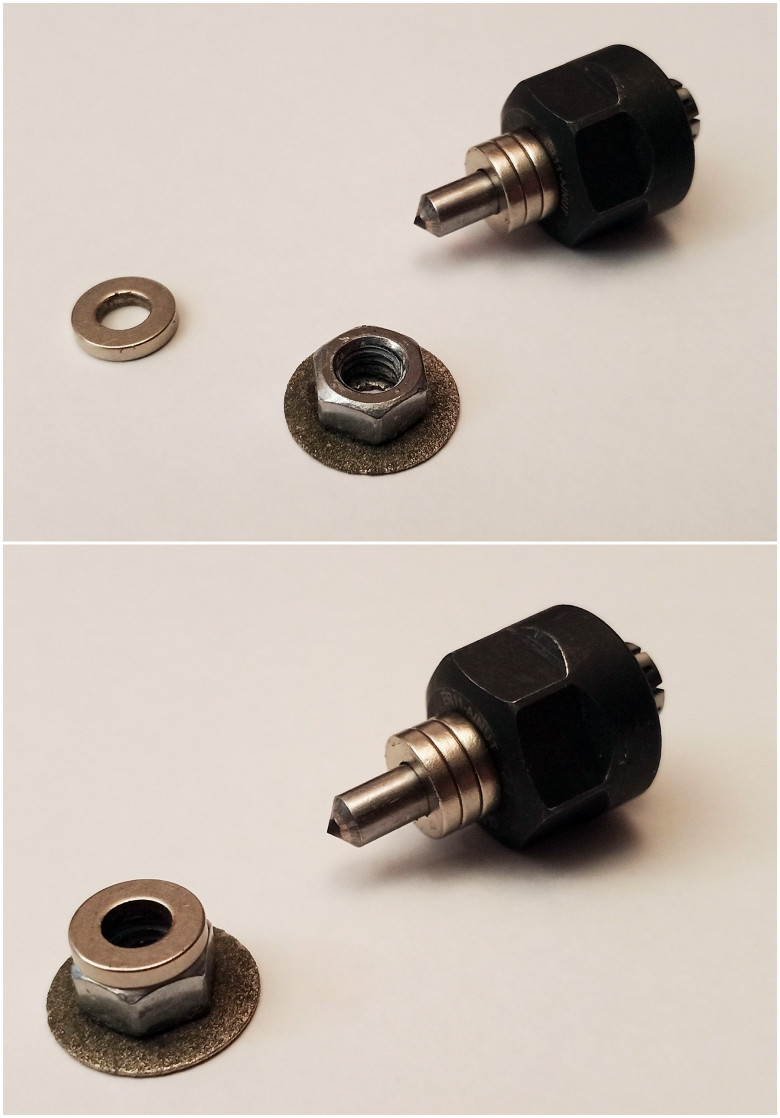
Магнитный диск не падает со стержня скрайбера, так как, несмотря на отталкивающую силу магнитов сзади, на гайке есть свой магнит, который приклеивает диск с гайкой к стержню. Соответственно, диск с гайкой несколько отталкиваются от магнитов сзади и стабилизируются на стержне на некотором расстоянии от них, будучи крепко приклеенными магнитной силой к стержню.
Чтобы передавать вращательное усилие от шпинделя к микродиску, я распечатал на своём FDM 3D-принтере переходную деталь (на фото ниже она зелёного цвета), которая, чтобы не спадала с зажима шпинделя, была прикреплена к нему двумя сборками дискообразных неодимовых магнитов большого (10 мм) и малого (5 мм) диаметров. Почему так: как я убедился, немного поэкспериментировав, силы притяжения только маленьких магнитов не совсем достаточно, в то время как одновременное использование больших магнитов позволяет как существенно усилить силу приклеивания, так и надёжно фиксирует их разный диаметр* всю сборку в распечатанной переходной детали.
*По-хорошему надо ещё сзади магнитов ободок сделать, чтобы они не разлетелись как пули при повышении оборотов. Но на данный момент большие обороты головки не предполагаются, поэтому даже такой конструкции, в теории, должно хватить. Если не хватит, сделаю этот защитный ободок, дополнительно удерживающий магниты от разлёта.
В итоге мы имеем «просто красоту» :-) — своеобразную, достаточно лаконичную микродисковую обрабатывающую головку (картинку можно кликнуть и увеличить):
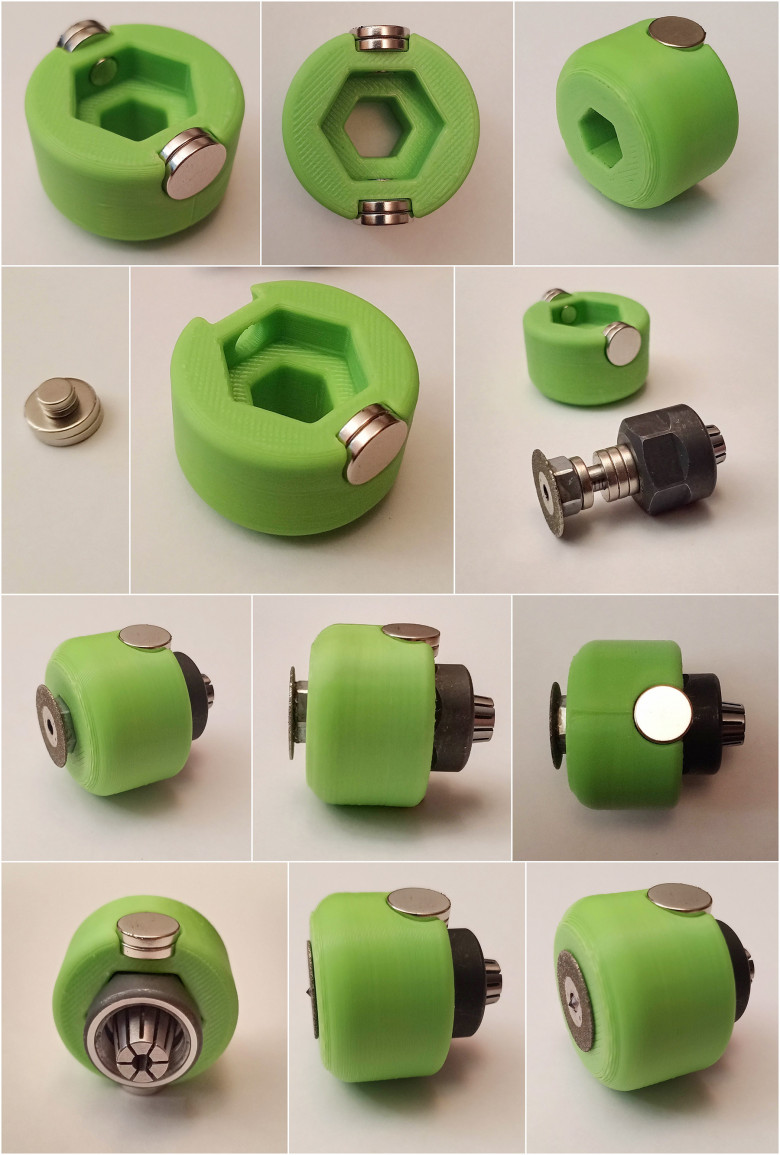
Ну и тесты по обработке!
Берём ту же самую архитектуру дорожек платы, которую я использовал в прошлой статье по скрайбированию, делаем несколько её копий и пробуем обрабатывать с целью получить дорожки в районе 0,2 мм — также смазывая поверхность заготовки водой, в которой растворён стиральный порошок*.
*Те, кто не в курсе, могут прочитать здесь, зачем я использую воду со стиральным порошком.
Как видим, получается очень хорошо: на выходе мы получаем как дорожки стабильной ширины, так и гладкую, обработанную поверхность с относительно долговечным* алмазным диском, где после обработки останется только промыть поверхность водой, протереть — и всё!
Практически бесшумно, быстро, без пыли (если заливать сверху водой), стабильная ширина даже тонких дорожек, дополнительной обработки не требует, и можно сразу переходить к последующим этапам! Красота? Красота! :-)
Мне кажется, этот вариант получения печатных плат на дому довольно интересен с той точки зрения, что, используя достаточно простые средства (недорогой алмазный скрайбер — мне обошёлся в районе 400 руб. с доставкой, — а также недорогие алмазные микродиски — я брал за 290 руб. примерно целую пачку), можно получить, в теории, довольно неплохой инструмент, который будет превосходить как по малошумности работы, так и по долговечности любые фрезы, не говоря уже о скорости обработки: 2000 мм/мин фрезе даже не снилось!
Особенно он будет интересен, на мой взгляд, тем, у кого уже есть станки серии 3018.
Что могу сказать по результатам тестов:
-
Пытался построить карту высот, но по естественным причинам это довольно сложно — алмаз не проводит ток. :-)
Соответственно, я попробовал обмотать кончик алмаза фольгой, но ничего из этого не получилось, так как алмаз её протыкает (я надеялся, что некая зона вокруг зоны протыкания сможет замкнуть контакты, но это, как ни странно, не случилось в здравых рамках — проще говоря, это срабатывает, только когда алмаз очень глубоко втыкается).
Как думаю с этим бороться: магнит на кончик алмаза, закреплённый с помощью 3D-печатного держателя, а на заготовку размещаем аналоговый датчик Холла, с которого считываем серию показателей, усредняем и при определённом уровне считаем, что мы упёрлись в него (этот показатель предварительно калибруется и зашивается в прошивку микроконтроллера, с реальным упиранием кончика в заготовку); затем микроконтроллер (ESP32) замыкает контакты через транзистор в режиме ключа.
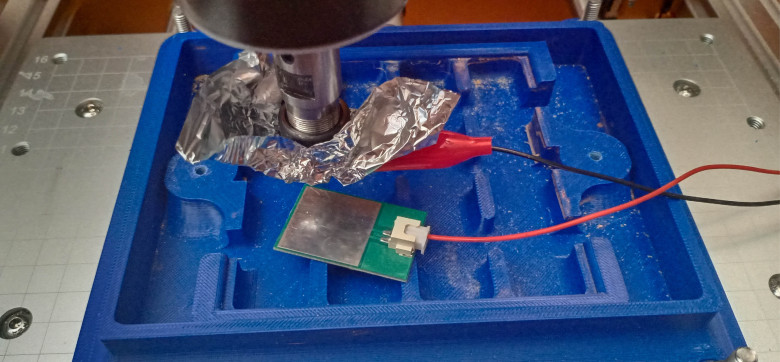
-
Ширина дорожек очень сильно стабилизировалась (было хуже, чем на фото ниже, если разглядывать сблизи; кстати, на картинке ниже ширина дорожек 0,2 мм)! И это естественно — ведь мы принудительно выравниваем заготовку в горизонтальное положение! И это даже без карты высот (с ней вопрос решу позже).
Однако из этого проистекла и проблема: стало почему-то невероятно сложно выставить кончик инструмента таким образом, чтобы и не переборщить (слишком глубоко не заглубляться), и не скользить только по поверхности (недостаточное заглубление). Подобной неожиданной проблеме я был очень удивлён…
Крепко поразмыслив, я понял, в чём тут дело!!! И это крайне забавно: относительно тупой кончик скрайбера, если мы сильно не давим, в принципе не мог сильно заглубиться; но в то же время требуемое заглубление ему обеспечивала... САМА выгнутая дугой вверх пластина гетинакса!!! О_о То есть, она сама упиралась в скрайбер и царапалась, то есть работала в наших интересах! Как бы срабатывала эдакая автоподстройка! А тут мы пластину выровняли в горизонт, и эта естественная пружина пропала!!! Что делать? А очень просто: подпружинить сам скрайбер — и всё!!! Проблема решается на раз-два просто... :-)
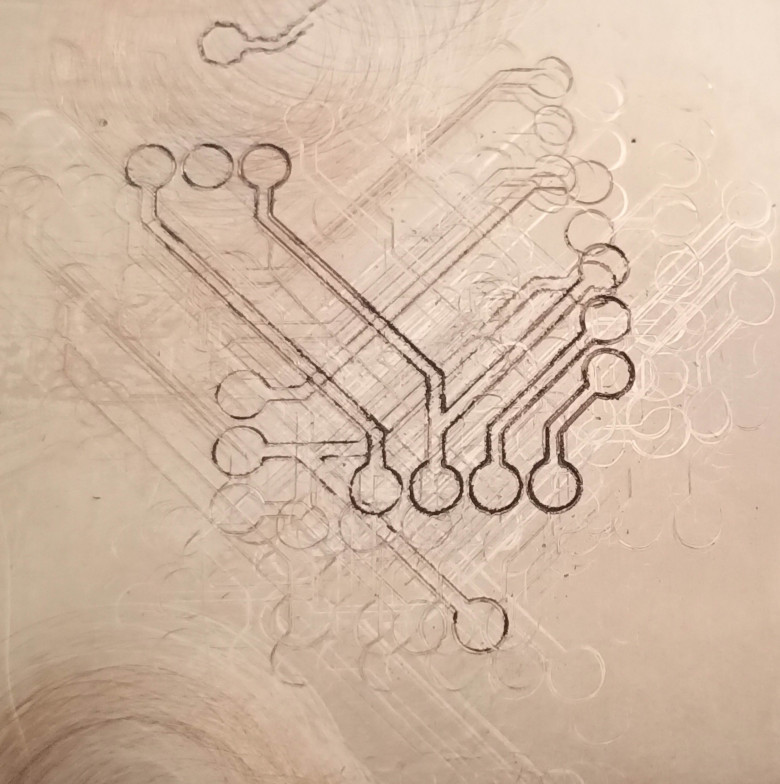
-
Интенсивность шлифовки невероятно высока: поверхность после скрайбирования и шлифования остаётся весьма гладкой! Даже не сравнить с тем, что остаётся после чистого скрайбирования!
Но из этого тоже проистекает проблема: так как мы многократно проходим в процессе скрайбирования по поверхности, поверхность слишком сильно «переобрабатывается», скажем так, и, так как слой меди очень тонкий, может быть протёрта в некоторых местах даже до дыр!
В процессе работы появилась идея, что это можно решить с помощью подбора режима обработки: скрайбируем, полностью выключив вращение шпинделя, а потом, когда дорожки уже изготовлены, включаем вращение и очень быстро проходим поверх, полностью сошлифовывая всё! Этого будет достаточно, чтобы быстро снести заусенцы, но в то же время не перешлифовать медь до дыр! И исключить ручное шкурение (к тому же шкурка быстро приходит в негодность).
Кстати, если бы дорожки на картинке ниже были не 0,2 мм шириной, а больше, всё удалось бы без проблем. А вот с такими тонкими приходится заморочиться... Но это и хорошо: можно отладить систему даже для тонких работ:
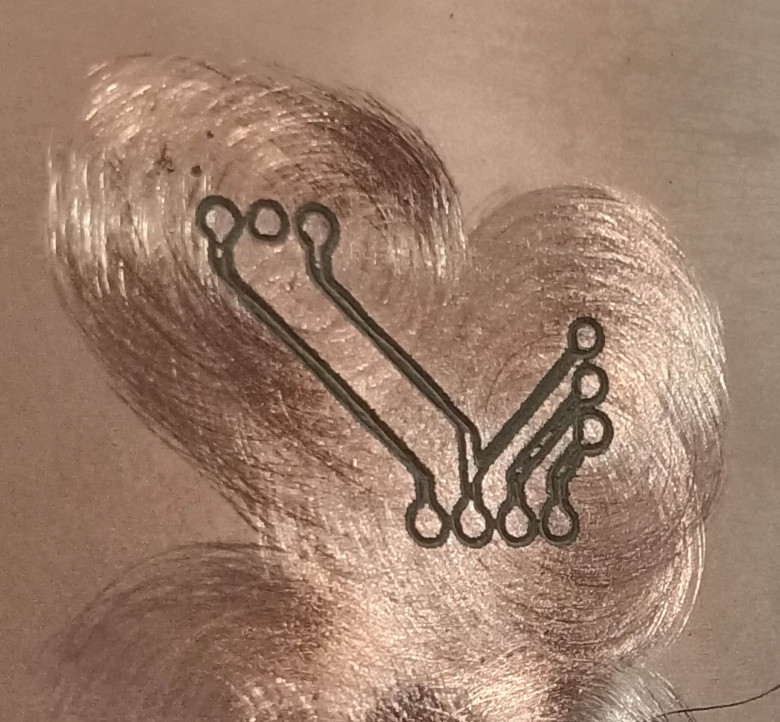
Тут можно найти видео, как это делалось (ссылкой, потому что не вставляется).
А тут выложил видео, где вращение головки выключено (она служит просто упором для принудительного выравнивания гетинакса в горизонталь + эдакой шкуркой, для лёгкого шкурения поверхности).
Я не мог оставить тесты в таком виде! :-D
Поэтому берём новый лист гетинакса и портим его — проводим раздельный тест: сначала скрайбируем, и получается так (справа примерно замерил размер по ширине, чтобы было понятно, насколько это всё маленькое; дорожки тут так же около 0,2 мм шириной):
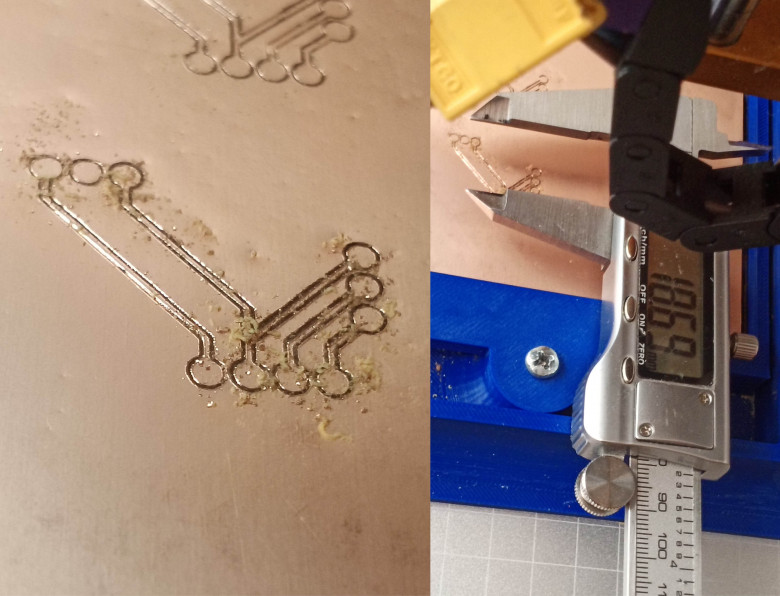
А тут выложил видео, как выглядело скрайбирование в процессе.
Затем совсем легонько и быстро проходим микродиском... и получается просто замечательно: заусенцы моментально снесло, поверхность гладкая (по крайней мере, по сравнению с тем, что было), и такое выглаживание проведено просто моментально из-за высокой скорости движения головки:
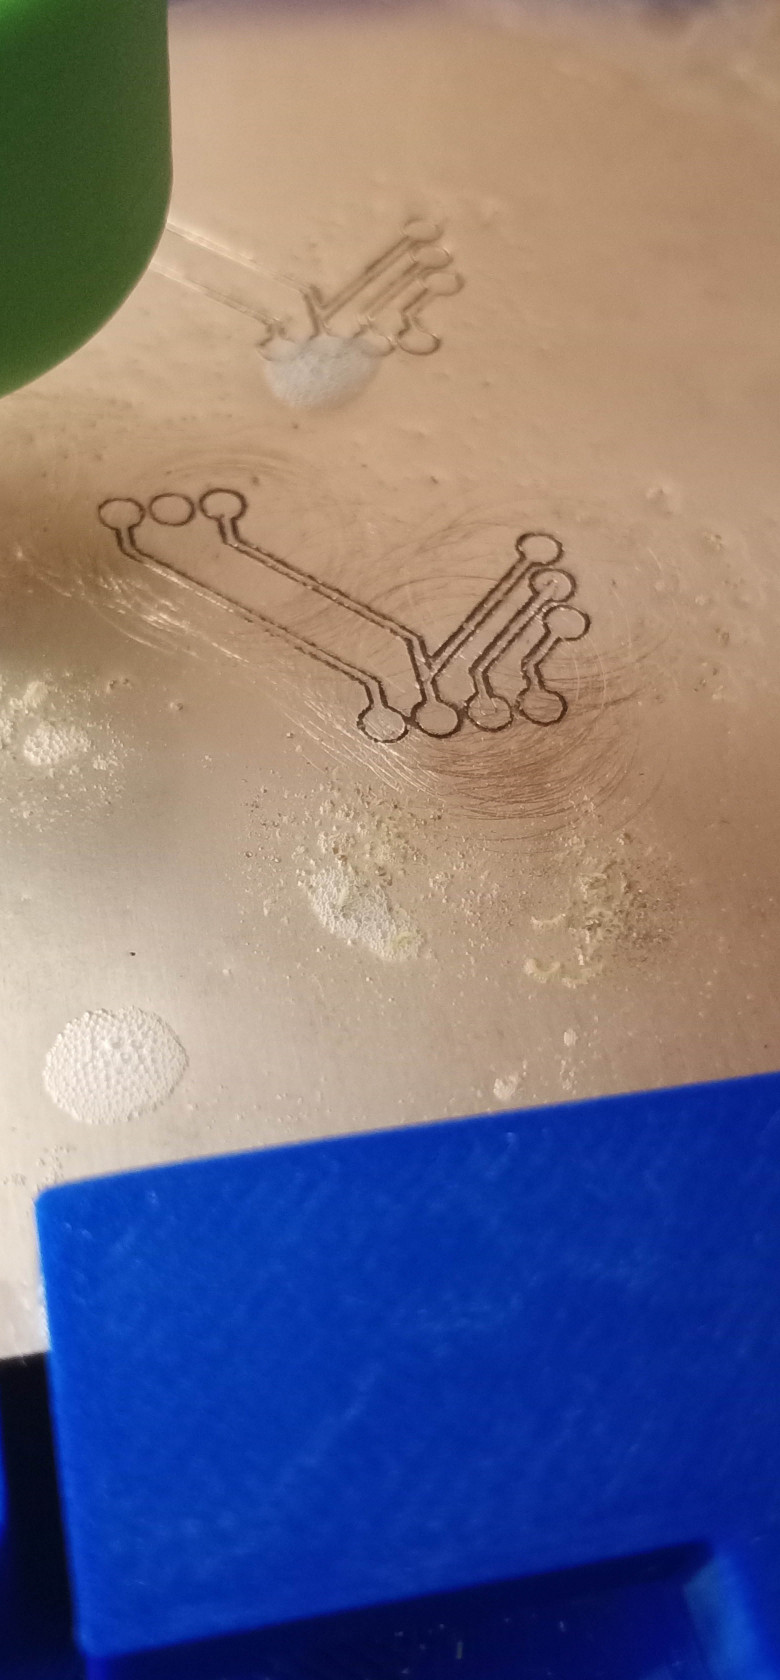
А тут видео, как работал микродиск во время шлифования. Как можно заметить — операция произведена просто моментально: по опыту скажу, что шкурка даже рядом не валялась по скорости обработки!
Правда, я тут слишком осторожничал: памятуя о том, как эффективно диск шлифует и продирает медь, я шлифовал очень мало, но даже этого хватило! Удивительно!
Сравниваем результаты: слева — после скрайбирования, справа — после микродиска. Опять же повторю: ширина дорожек тут просто мизерная, около 0,2 мм:
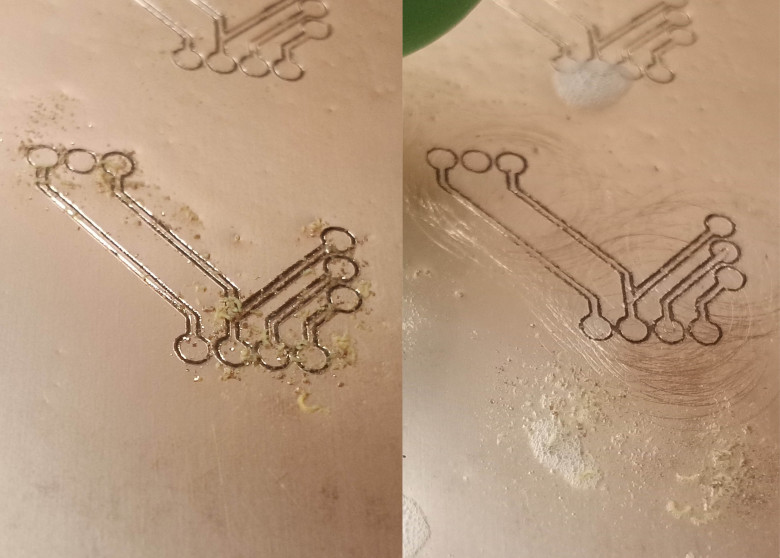
То есть принципиально — всё работает! Надо подбирать режимы, оттачивать методы, но самое главное: «оно живое и дышит!» :-)
Подытоживая, могу сказать, что инструмент необычный, к нему надо ещё прилаживаться, но и результаты даёт любопытные! Кстати говоря, несмотря на то, что в видео слышно во время обработки нечто, похожее на дикий скрежет, в реальной жизни это едва заметный шелест: просто микрофон смартфона чувствительный… Ради интереса потом посмотрел на физическое состояние диска — визуально никакого износа. Интересно, насколько его хватит…
В общем, процесс идёт, технология скрайбирования дорожек развивается... :-)
Ну и напоследок: лаконичная простота получившейся головки обманчива — можно подумать: «да чего там делать-то, просто же!» Однако не забываем, что это очевидно только сейчас, когда всё уже готово! :-)
Я специально привёл ход своих рассуждений, по которым можно видеть, что я и сам далеко не сразу к ней пришёл... Сколько по времени заняла у меня эволюция мысли? Сложно точно сказать... Но я думаю, что где-то около месяца! :-)
© 2026 ООО «МТ ФИНАНС»
Комментарии (14)

boulder
19.11.2026 07:54Так ведь можно просто прикрепить заготовку к ровной металлической пластине обычными болтами по краям, а, если она большая, то и в центре проделать несколько отверстий для таких же болтов. Как в материнской плате, к примеру, тот же принцип.

DAN_SEA Автор
19.11.2026 07:54Отвечаю по пунктам:
насчёт многословно - это ведь не мануал (иначе и было бы названо "мануалом"), чтобы "бери то, делай так и будет щасье: в 3 шага". Это просто изложение того, что я делал и о чём думал в процессе. Своеобразный дневник разработки что ли :-).
Результатом является выявленная потребность в подружинивании. НО! Исключительно для работы с очень тонкими дорожками (где это критично). Для широких дорожек (по мере увеличения их ширины) критичность падает вплоть до её отсутствия.
-
Ещё про результат:
Если нужно делать тонкие дорожки: видится потребность в опорном диске (можно попробовать использовать тот же алмазный диск, без вращения, как и показано в первом тесте в статье, просто как опорный - когда он движется не вращаясь, он весьма щадяще обрабатывает поверхность) + использовать подпружинивание скрайбера + карту высот. Это должно дать если не идеальный, то очень близкий к этому результат;
Для некритичных применений (если не нужны совсем тонкие дорожки или их некоторое плавание ширины не является проблемой) - можно попробовать применять раздельную обработку, как я и протестировал: сначала скрайбирование, а затем - обработка диском.
Разность скоростей на разных радиусах диска не является проблемой, так как все точки радиуса прокатываются по месту обработки, по мере движения головки; нужно просто при такой обточке проложить путь движения головки так, чтобы диск прошёл всеми радиусами по нужному месту;
Включение вращения головки (от которого мы изначально уходили) - не является проблемой, так как вращение медленное и происходит в водной среде (пыль связана).
vbifkol
19.11.2026 07:54Своеобразный дневник разработки что ли
Очень своеобразный. Структурировать бы хотя бы.
Результатом является выявленная потребность в подружинивании.
Я это в комментарии к первому посту писал. И даже писал как это решено у японцев.
Исключительно для работы с очень тонкими дорожками (где это критично). Для широких дорожек (по мере увеличения их ширины) критичность падает вплоть до её отсутствия.
Наверное правильней сформулировать "для работы с точным и предсказуемым результатом". Для работ, где результат может быть любой - конечно некритично.
Про выводы:
для прижатия - твердосплавное гладкое кольцо с фасками 45 градусов, оне не будет трогать заусенцы. Либо пластик с высокой твердостью и хорошим скольжением по меди (полиацеталь, ПЕЕК).
жесткий абразивный инструмент на кривой поверхности - путь к проплешинам. Альтернатива - щетки
шлифовка с вылетом за пределы обрабатываемой поверхности - да, вариант для однородности. Но однородность это не единственная проблема, на разных скоростях еще и резанье происходит по-разному. Если уж очень хочется жесткий осевой инструмент, посмотрите чашки и фрезы типа "летучка".
DAN_SEA Автор
19.11.2026 07:54Принял :-) Спасибо, за комментарий! Я всегда не против что то улучшить... :-)
Насчёт прижима...Надо конечно экспериментировать... По ощущениям - мы имеем дело с очень мизерным углом изгиба листа заготовки платы (выгибается до 0,7 мм и меньше, по ощущениям), соответственно, имея подпружиненный диск и, к тому же, медленно вращающийся - проблема с продиранием ПРИ ОДНОКРАТНОМ проходе почти отсутствует. К примеру, я смог продрать только при ШЕСТИ! проходах :-)))
Так что это вообще не критично, просто надо иметь в виду...
Я вообще что то сейчас прихожу к тому, что мне надоело вот это "аналоговое и на глаз" управление процессами скажем так...:-) Подумываю о непрерывном управлении прижимом наконечника с помощью микроконтроллера и обратной связи (отдельный микропривод прижима) - тогда и выравнивать поверхность, по сути, не придётся сильно.
А микродиск...микродиск можно и нужно оставить - как финальную быструю шлифовку после работы. Почему ЧПУ в целом хорош: быстро! Просто чудовищно быстро (2000 мм/мин) и дорожки идеально совпадают с отверстиями...

Moog_Prodigy
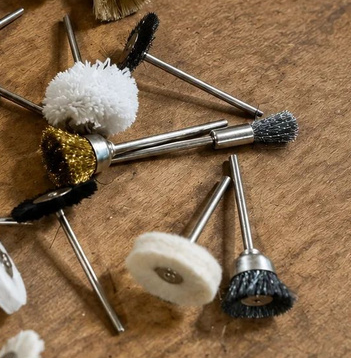
19.11.2026 07:54Вот такие вот щетки стоят копейки, также зажимаются в шпиндель и очень бережно относятся к поверхности, по жесткости они разные бывают, а усилие прижима можно регулировать по Z. Я на таком же 3018 ими шлифовал медь на текстолите - чуть ли не зеркало получалось. И заусенцы убирает тоже. Хотя с виду грубая.

remzalp
19.11.2026 07:54Итого - перестали крутить шпиндель, чтобы не шумел. Начали крутить шпиндель, чтобы повысить качество. Конечно пока шум скорей всего остался на уровне ниже, чем начинали.
Еще предложу вариант без абсолютной герметичности - просто пылесос, его мощности хватит прижимать даже после сверловки..
Можно предложить вариант прижима с сильными магнитами - просто как пресс-папье сверху лежит, а процесс обработки планировать так, чтобы магниты лежали там, где пока не ведётся обработка, потом переложить магниты на уже обработанное. Снизу лист металла или другие магниты для улучшения прижима.DAN_SEA Автор
19.11.2026 07:54О варианте с магнитом думал...Думал, думал...и забросил эту мысль :-) См. выше про цифровой контроль :-)

StandAlone007
19.11.2026 07:54Если нужно делать тонкие дорожки
Нужно для начала посмотреть на биения этого самого дешевого шпинделя в сборе с учетом никакой жесткости 3018, после чего вопрос тонкой дорожки закроется сам собой. И даже правильно спроектированный дорогой шпиндель, на P2, тут не поможет. В целом понятно, почему эта статья опубликована здесь, а не на чипе.
DAN_SEA Автор
19.11.2026 07:54Я думаю, биения не столь критичны здесь. Объясню: всю систему, на мой взгляд, можно рассматривать как отрезок, нижняя часть которого условно крепко закреплена (внедрена в материал), а верхняя - может колебаться (биения) в некоторых пределах (преимущественно во все стороны, но не вверх-вниз, т.к. кончик плотно прижат к материалу и вертикальное биение выбрано).
Соответственно, произойдёт что? А вот что: изменение угла наклона канавки в ОЧЕНЬ малых пределах. Такие колебания даже не будут заметны. А вот УГЛУБЛЕНИЕ кончика на плюс/минус довольно большие значения - будет прям существенно влиять на ширину дорожки.
В общем, чувствую, запилю я микроконтроллерное управление отдельно кончиком скрайбера, независимо от ЧПУ станка :-)
StandAlone007
19.11.2026 07:54Я думаю, биения не столь критичны здесь.
Посмотрите на любой гравер из серии 6(*)463, которые суть копия пантографа Deckel. Как думаете, зачем ему настолько мощная, массивная чугунная станина весом за 200кг?
Резьбошлифованные ходовые винты, шаброванные направляющие скольжения, чугунные прижимные планки сечением 8мм?
Стальное крепление-держатель шпинделя, т.е. "рука" с шарнирами на бронзовых подшипниках скольжения? Круглый ремень, шкивы нестандартного профиля?
Сам шпиндель, собранный на 4-46205? Наконец, D-образные граверы из быстрореза, но с хвостовиком 6 или 10 мм?
Все это: 1) для повышения добротности контура 2)снижения уровня паразитных вибраций. И это для задачи всего лишь гравировки. То есть допустимая геометрическая погрешность на порядок выше, чем для тонких дорожек, которые Вы хотите скрайбить.
Собственно мы когда-то уже вроде бы общались по этому поводу.
DAN_SEA Автор
19.11.2026 07:54Спасибо за обстоятельный ответ! ;-)
Насчёт биения и прочего - всё прекрасно понимаю, о чём вы говорите, сам был много лет владельцем токарного по металлу, который восстановил с нуля - ТВ-16.
Но здесь немного другая ситуация: биения о которых вы говорите, в теории (я изучал этот вопрос для алмазных гравёров, но могу ошибаться), должны были бы привести к РАСХОЖДЕНИЮ конца замкнутой петли, коей является обводка вокруг дорожек. У меня же (даже в этой статье есть фотографии сблизи) - схождение концов контура настолько идеальное, что невозможно найти, где они!
Я далёк от желания превозносить "люминиум" :-) станков, учитывая, что сам много лет плотно общался с "чугунием" и хорошо в курсе что это :-) - но тут, я думаю, учитывая мизерные нагрузки, хотя бы из за того, что заходим мы при каждом проходе очень на мало, биения настолько несущественны, что, как я и говорил, 85-90% ширины (визуально, по субъективным ощущениям) вполне выдерживается и только 10-15% имеют некоторое расхождение.
По идее, если бы всё так было плохо, тут вообще должен был бы быть полный разброд. Ан нет - почти всё отлично! И это я просто стремлюсь к идеалу на супер тонких дорожках... И это из "чистого искусства" - чтобы довести до идеала.
Хотя, если бы я плюнул и стал делать дорожки такие, как мне реально надо (об этом уже писал) - 0,5...1 мм шириной меня вполне устроят, то тут вообще проблема даже не стоит!
Для своих целей я вполне добился нужного результата: качества и скорости. Но я же хочу идеала! Вопрос только в этом и больше ни в чём... :-)

holy_slav
19.11.2026 07:54А возможно ли сделать по принципу плоттера, только управлять вращением использовать токарные резцы для именно срезания меди? Единственная сложность это начать срезать из середины, но можно строить УП одной линией и начать с краю, тогда и сильно зачищать не нужно будет, ведь будет аккуратная срезка и замена инструмента будет лёгкая, подобрать только острую пластинку для цвет. мета.
DAN_SEA Автор
19.11.2026 07:54Не знаю, не пробовал :-) Но, честно говоря, мне алмаз видится более перспективным (который я использую): гораздо более долговечен и выдаёт соответственно стабильный результат.
vbifkol
Опять очень многословно, до уровня потери смысла. Я правильно понял что результатом избавления от включения шпинделя с фрезой стало включение шпинделя с абразивным диском?
У ременного дешевого устаревшего роланда для выравнивания заготовки используется просто твердосплавное кольцо. Но там заусенцев нет, я подозреваю что заусенцы в вашей компоновке возникают из-за жесткой фиксации инструмента, у роланда инструмент для скрайбинга плавающий, вылет регулируется кольцом, усилие - поджатием пружины.
ЗЫ. У любого осевого шлифующего инструмента есть минус - разность скорости по радиусу. Попробуйте на обычное точило или даже просто дрель в тисках поставить щеточный ролик типа такого, результат будет быстрей и симпатичней.